
Koji su zahtjevi za zaobljenost rupa u matrici za štancanje podloške?
Kao dobro etablirani dobavljač matrica za štancanje podloške, iz prve ruke sam svjedočio kritičnoj ulozi koju okruglost rupa u matrici za štancanje podloškom igra u ukupnom kvalitetu konačnog proizvoda. U ovom blogu ću se pozabaviti zahtjevima za okruglosti ovih rupa, istražujući zašto su važne i kako utiču na performanse matrice za štancanje.
Značaj zaobljenosti rupa u kalupima za štancanje podloške
Mašine za štancanje podloške koriste se za stvaranje podložaka, koje su bitne komponente u bezbroj industrija, od automobilske do elektronike. Rupe u ovim podloškama moraju imati preciznu zaobljenost iz nekoliko razloga. Prvo, pravilna zaobljenost osigurava dobro prianjanje s vijcima, vijcima ili drugim pričvrsnim elementima. Ako rupe nisu okrugle, podloške možda neće pravilno nalijegati, što dovodi do neravnomjerne raspodjele opterećenja i potencijalno uzrokujući otpuštanje zatvarača s vremenom.
Drugo, okrugle rupe su ključne za održavanje integriteta sklopa. Na primjer, u automobilskim motorima, podloške sa neokruglim rupama mogu dovesti do curenja u sistemima fluida ili uzrokovati vibracije koje mogu oštetiti druge komponente. U elektroničkim uređajima, loše zaobljene rupe mogu spriječiti pravilno poravnanje dijelova, što utiče na funkcionalnost uređaja.
Faktori koji utječu na zaobljenost rupa u kalupima za štancanje podloške
Postoji nekoliko faktora koji mogu uticati na zaobljenost rupa u matrici za štancanje podloške. Jedan od primarnih faktora je kvaliteta materijala matrice. Visokokvalitetni alatni čelici imaju veću vjerovatnoću da zadrže svoj oblik tokom procesa štancanja, što rezultira preciznijom zaobljenošću rupa. Inferiorni materijali mogu se deformirati pod visokim pritiscima štancanja, što dovodi do ovalnih ili nepravilnog oblika rupa.
Dizajn kalupa za štancanje također igra značajnu ulogu. Dobro dizajnirana matrica će imati odgovarajuće razmake između probijača i šupljine matrice. Ako je zazor prevelik, materijal može teći neravnomjerno tokom štancanja, uzrokujući da rupe budu izobličene. S druge strane, ako je zazor premali, proboj se može brzo istrošiti, što također utiče na zaobljenost rupa.
Sam proces štancanja može uticati na zaobljenost rupe. Faktori kao što su brzina štancanja, primijenjena sila i korišteno podmazivanje moraju se pažljivo kontrolirati. Na primjer, velika brzina štancanja može stvoriti prekomjernu toplinu, što može uzrokovati širenje materijala i izobličenje rupa. Nedovoljno podmazivanje može povećati trenje između probijača i materijala, što dovodi do neravnomjerne deformacije i loše zaobljenosti rupe.
Industrijski standardi za okruglost rupa
Različite industrije imaju svoje specifične standarde za zaobljenost rupa u podloškama. U automobilskoj industriji, na primjer, tolerancija zaobljenosti za rupe u kritičnim komponentama može biti ograničena na nekoliko mikrometara. Ovaj visoki nivo preciznosti je neophodan kako bi se osigurala sigurnost i pouzdanost vozila.
U općoj proizvodnoj industriji, prihvatljiva tolerancija zaobljenosti može biti nešto blaža, ali i dalje mora biti unutar određenog raspona kako bi se osigurala pravilna funkcionalnost. Organizacije za standarde kao što je Međunarodna organizacija za standardizaciju (ISO) daju smjernice za geometrijske tolerancije, uključujući zaobljenost, koje se mogu koristiti kao referenca za proizvođače kalupa za žigosanje.
Mjerenje i osiguranje zaobljenosti rupa
Kako bi se osiguralo da rupe u matrici za štancanje podloške ispunjavaju tražene standarde zaobljenosti, neophodne su precizne tehnike mjerenja. Jedna uobičajena metoda je korištenje mašine za koordinatno mjerenje (CMM), koja može precizno izmjeriti oblik i dimenzije rupa. Optički mjerni sistemi se također mogu koristiti za brzu i nedestruktivnu procjenu zaobljenosti rupa.

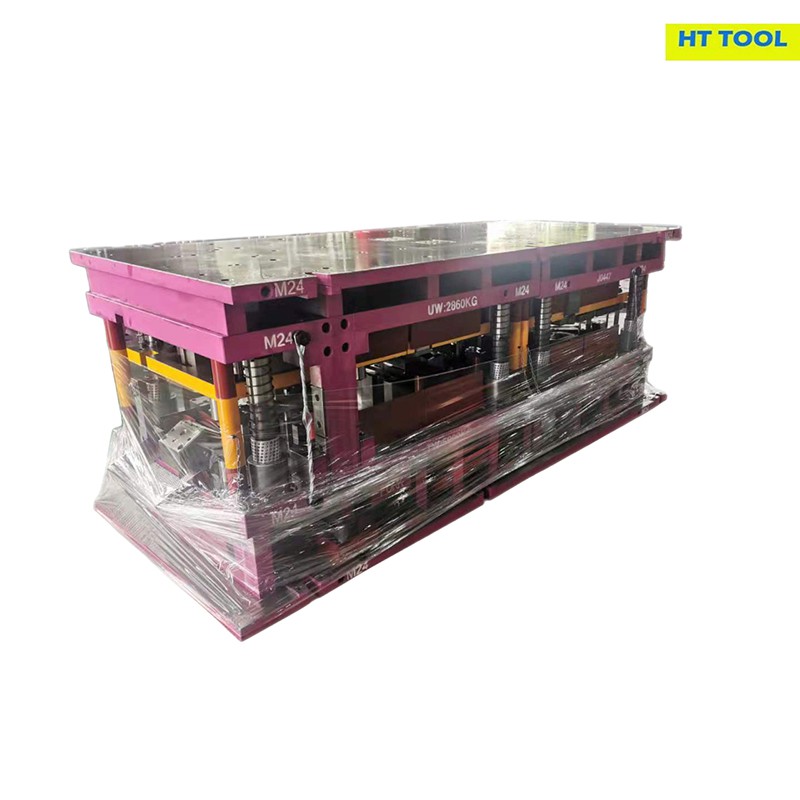
Tokom proizvodnog procesa, mjere kontrole kvaliteta treba da budu na snazi za praćenje zaobljenosti rupa. To može uključivati redovne inspekcije u različitim fazama proizvodnje, od početne strojne obrade matrice do završnog štancanja podložaka. Sva odstupanja od tražene zaobljenosti treba odmah otkloniti kako bi se spriječila proizvodnja neispravnih podložaka.
Utjecaj zaobljenosti rupe na životni vijek matrice
Zaobljenost rupa u matrici za štancanje podloške ne samo da utječe na kvalitet podložaka već i na vijek trajanja same matrice. Ako rupe nisu okrugle, bušilica će doživjeti neravnomjerno trošenje. Ovo neravnomjerno trošenje može uzrokovati lomljenje proboja ili njegovo neusklađenost, smanjujući efikasnost procesa štancanja i povećavajući učestalost održavanja i zamjene matrice.
Osiguravanjem odgovarajuće zaobljenosti otvora, matrica može raditi uglađenije, s manjim opterećenjem na proboju i drugim komponentama. Ovo može produžiti vijek trajanja matrice, smanjujući troškove proizvodnje na dugi rok.
Povezani proizvodi u industriji kalupa za štancanje
Pored kalupa za štancanje, naša kompanija nudi i široku paletu drugih kalupa za štancanje, kao npr.Gas Stove Die,Progresivno štancanje metala, iTandem Die. Ovi proizvodi su dizajnirani sa istom visokom razinom preciznosti i kvaliteta kao i naše matrice za štancanje, osiguravajući optimalne performanse u različitim primjenama.
Zaključak i poziv na akciju
Zaključno, okruglost rupa u matrici za štancanje podloške je kritičan faktor koji utječe na kvalitetu, funkcionalnost i vijek trajanja i podložaka i same matrice. Kao profesionalni dobavljač matrica za štancanje podloške, posvećeni smo ispunjavanju najviših standarda zaobljenosti rupa korištenjem visokokvalitetnih materijala, naprednih tehnika dizajna i strogih mjera kontrole kvaliteta.
Ako ste na tržištu za visokokvalitetne matrice za utiskivanje ili bilo koji od naših drugih proizvoda za štancanje, pozivamo vas da nam se obratite za detaljnu raspravu. Naš tim stručnjaka spreman je da Vam ponudi prilagođena rješenja koja zadovoljavaju Vaše specifične zahtjeve. Hajde da radimo zajedno kako bismo postigli najbolje rezultate u vašim projektima štancanja.
Reference
- ISO geometrijske specifikacije proizvoda (GPS) standardi.
- Priručnici za proizvodnju automobilske industrije.
- Opće smjernice za kontrolu kvaliteta proizvodne industrije.


