Kao dobavljač matrica za utiskivanje podloške, razumijevanje karakteristika raspodjele naprezanja u ovim kalupima je ključno za osiguranje proizvodnje visokog kvaliteta, optimizaciju dizajna matrice i produženje vijeka trajanja matrice. U ovom blogu ću se pozabaviti ključnim aspektima distribucije naprezanja u matricama za žigosanje podloške, dijeleći uvide zasnovane na našem dugogodišnjem iskustvu u industriji.
1. Osnove kalupa za štancanje podloške
Matrice za štancanje podloške su osnovni alati u procesu proizvodnje podložaka. Koriste se za rezanje, oblikovanje i oblikovanje podložaka od metalnih limova sa visokom preciznošću i efikasnošću. Proces štancanja uključuje primjenu velike sile na kalup, što uzrokuje složenu distribuciju naprezanja unutar komponenti matrice.
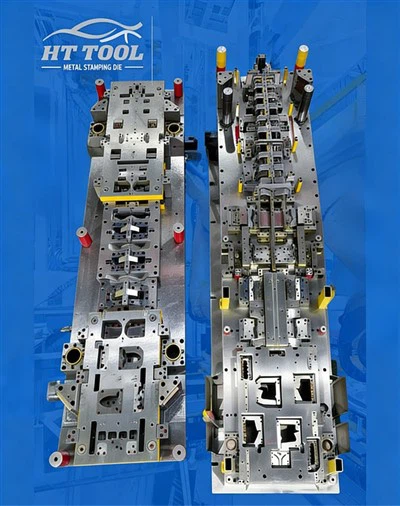
Glavne komponente matrice za utiskivanje podloške obično uključuju bušilicu, blok matrice, ploču za skidanje i vodilice. Svaka komponenta igra specifičnu ulogu u procesu štancanja i podvrgnuta je različitim vrstama naprezanja. Na primjer, bušilica je odgovorna za bušenje ili formiranje podloške, a ona doživljava velika tlačna i posmična naprezanja tokom operacije štancanja. Blok matrice pruža potpornu površinu za metalni lim i proboj, a također podnosi značajan pritisak.
2. Faktori koji utiču na distribuciju stresa
Svojstva materijala
Materijal kalupa ima dubok utjecaj na raspodjelu naprezanja. Alatni čelici visoke čvrstoće se obično koriste za kalupe za štancanje zbog svoje odlične tvrdoće, otpornosti na habanje i žilavosti. Međutim, različiti tipovi alatnog čelika imaju različita mehanička svojstva, kao što su čvrstoća tečenja, granična vlačna čvrstoća i modul elastičnosti. Ova svojstva određuju kako materijal matrice reagira na primijenjena opterećenja. Na primjer, matrica napravljena od čelika s većom granom tečenja može izdržati veća naprezanja prije nego što dođe do plastične deformacije.
Die Geometry
Oblik i dimenzije komponenti matrice također utiču na raspodjelu naprezanja. Oštri uglovi i rubovi u dizajnu kalupa mogu uzrokovati koncentraciju naprezanja. Kada se primijeni sila štancanja, naprezanje na ovim oštrim točkama može biti znatno veće od prosječnog naprezanja u okolnim područjima. To može dovesti do prijevremenog kvara matrice, kao što je pucanje ili lomljenje. S druge strane, dobro zaobljeni uglovi i glatki prijelazi u geometriji kalupa mogu pomoći u ravnomjernijoj raspodjeli naprezanja.
Razmak između probijača i matrice je još jedan važan geometrijski faktor. Odgovarajući zazor osigurava glatko štancanje i ravnomjernu raspodjelu naprezanja. Ako je zazor premali, proboj može doživjeti pretjerano trenje i trošenje, a naprezanje komponenti matrice može se povećati. Suprotno tome, ako je zazor prevelik, kvaliteta utisnutih podložaka može biti ugrožena, a matrica također može biti izložena neujednačenim naprezanjima.
Parametri procesa štancanja
Brzina štancanja, sila i broj udaraca u minuti ključni su procesni parametri koji utječu na raspodjelu naprezanja. Veća brzina štancanja može stvoriti dinamička naprezanja u kalupu, koja se razlikuju od statičkih naprezanja pri nižim brzinama. Sila štancanja, koja je određena debljinom materijala, tvrdoćom i veličinom podloške, direktno utječe na veličinu naprezanja u kalupu. Prekomjerna sila štancanja može uzrokovati preopterećenje komponenti matrice i povećati rizik od kvara.
3. Vrste naprezanja u kalupima za štancanje pod mašinom
Kompresijski stres
Naprezanje na pritisak jedan je od najčešćih tipova naprezanja u kalupima za štancanje podloške. Probijanje vrši tlačnu silu na metalni lim tokom procesa štancanja, a blok matrice i druge komponente također doživljavaju tlačna naprezanja kako bi izdržali opterećenje. Napon na pritisak može uzrokovati plastičnu deformaciju materijala matrice ako premašuje granicu tečenja materijala. U ekstremnim slučajevima može dovesti do drobljenja komponenti matrice.
Shear Stress
Napon smicanja nastaje kada dva susjedna dijela materijala matrice klize jedan u odnosu na drugi. Tokom procesa rezanja ili oblikovanja, bušilica i blok matrice stvaraju akciju smicanja na metalnom listu. Ova akcija smicanja također stvara posmične napone u komponentama matrice. Visoka smična naprezanja mogu uzrokovati smicanje materijala matrice, što rezultira stvaranjem pukotina ili odvajanjem slojeva u kalupu.
Naprezanje pri savijanju
Naprezanje savijanja može se pojaviti u komponentama matrice, posebno u bušilici i ploči za skidanje. Kada proboj nije savršeno poravnat ili kada postoji neravnomjerna raspodjela sile štancanja, proboj može biti podvrgnut momentima savijanja. Ovi momenti savijanja stvaraju naprezanja savijanja, što može dovesti do skretanja ili loma udarca.
4. Analiza distribucije stresa
Za precizno razumijevanje raspodjele naprezanja u kalupima za štancanje podloške, mogu se koristiti različite metode analize.
Analiza konačnih elemenata (FEA)
Analiza konačnih elemenata je moćna numerička metoda za analizu raspodjele napona u složenim strukturama. Podjelom matrice na veliki broj malih elemenata, FEA može simulirati ponašanje matrice pod različitim uvjetima opterećenja. Može pružiti detaljne informacije o raspodjeli naprezanja, uključujući lokaciju i veličinu maksimalnih napona. Ove informacije su od neprocjenjive vrijednosti za optimizaciju dizajna matrice i predviđanje potencijalnih tačaka kvara.
Eksperimentalno testiranje
Eksperimentalno ispitivanje, kao što je mjerenje mjerača naprezanja, također se može koristiti za mjerenje stvarnog naprezanja u kalupu tokom procesa štancanja. Mjerač naprezanja pričvršćen je na površinu komponenti matrice i može mjeriti naprezanje, koje se zatim pretvara u napon koristeći mehanička svojstva materijala. Eksperimentalno testiranje može potvrditi rezultate dobijene od FEA i pružiti podatke iz stvarnog svijeta za dalju analizu.
5. Implikacije za dizajn i proizvodnju kalupa
Razumijevanje karakteristika raspodjele naprezanja u kalupima za štancanje podloške ima značajne implikacije za dizajn i proizvodnju matrica.
Optimizacija dizajna
Na osnovu analize raspodjele naprezanja, dizajn matrice se može optimizirati kako bi se smanjile koncentracije naprezanja i poboljšale ukupne performanse matrice. To može uključivati modificiranje geometrije kalupa, odabir odgovarajućeg materijala i podešavanje parametara procesa. Na primjer, dodavanje fileta oštrim uglovima, povećanje debljine komponenti matrice u područjima visokog naprezanja ili korištenje prikladnijeg alatnog čelika može pomoći u povećanju izdržljivosti matrice.
Kontrola kvaliteta
Tokom proizvodnog procesa potrebno je primijeniti stroge mjere kontrole kvaliteta kako bi se osiguralo da matrica ispunjava zahtjeve dizajna. To uključuje preciznu obradu komponenti matrice, odgovarajuću toplinsku obradu kako bi se postigla željena svojstva materijala i precizno sastavljanje kalupa. Svako odstupanje od projektnih specifikacija može utjecati na raspodjelu naprezanja i dovesti do prijevremenog kvara matrice.
6. Iskustvo i rješenja naše kompanije
Kao dobavljač matrica za štancanje podloške, imamo veliko iskustvo u rješavanju problema distribucije naprezanja. Koristimo napredni FEA softver za analizu raspodjele naprezanja u našim kalupima tokom faze projektovanja. To nam omogućava da rano identificiramo potencijalne probleme i izvršimo potrebna prilagođavanja dizajna.
Također posvećujemo veliku pažnju odabiru materijala i procesu proizvodnje. Nabavljamo visokokvalitetne alatne čelike od pouzdanih dobavljača i osiguravamo da se proces toplinske obrade provodi precizno kako bi se postigla optimalna svojstva materijala. Naš proizvodni tim ima bogato iskustvo u obradi i montaži kalupa, osiguravajući da tačnost dimenzija i završna obrada površine zadovoljavaju najviše standarde.
Osim toga, nudimo niz proizvoda za štancanje, uključujućiProgresivno štancanje metala,Gas Stove Die, iProgresivna alatna alatka. Ovi proizvodi su dizajnirani s fokusom na optimizaciju raspodjele naprezanja, osiguravajući dugoročnu pouzdanost i visokokvalitetnu proizvodnju.
7. Zaključak i poziv na akciju
U zaključku, razumijevanje karakteristika raspodjele naprezanja u kalupima za štancanje podloške je ključno za osiguranje efikasnosti i kvaliteta procesa štancanja. Uzimajući u obzir faktore koji utječu na raspodjelu naprezanja, analizirajući vrste naprezanja i koristeći odgovarajuće metode analize, možemo optimizirati dizajn kalupa i proces proizvodnje.
Ako ste na tržištu visokokvalitetnih matrica za utiskivanje ili drugih proizvoda za štancanje, pozivamo vas da nas kontaktirate za detaljnu raspravu. Naš tim stručnjaka je spreman da Vam ponudi prilagođena rešenja na osnovu Vaših specifičnih zahteva. Radujemo se prilici da sarađujemo s vama i doprinesemo uspjehu vaših proizvodnih operacija.

Reference
- Dieter, GE (1988). Mehanička metalurgija. McGraw - Hill.
- Kalpakjian, S., & Schmid, SR (2008). Proizvodno inženjerstvo i tehnologija. Pearson Prentice Hall.
- Priručnik za inženjere alata i proizvodnje, Vol. 3: Formiranje. Društvo inženjera proizvodnje.